2026-08-10
第二排座椅底板
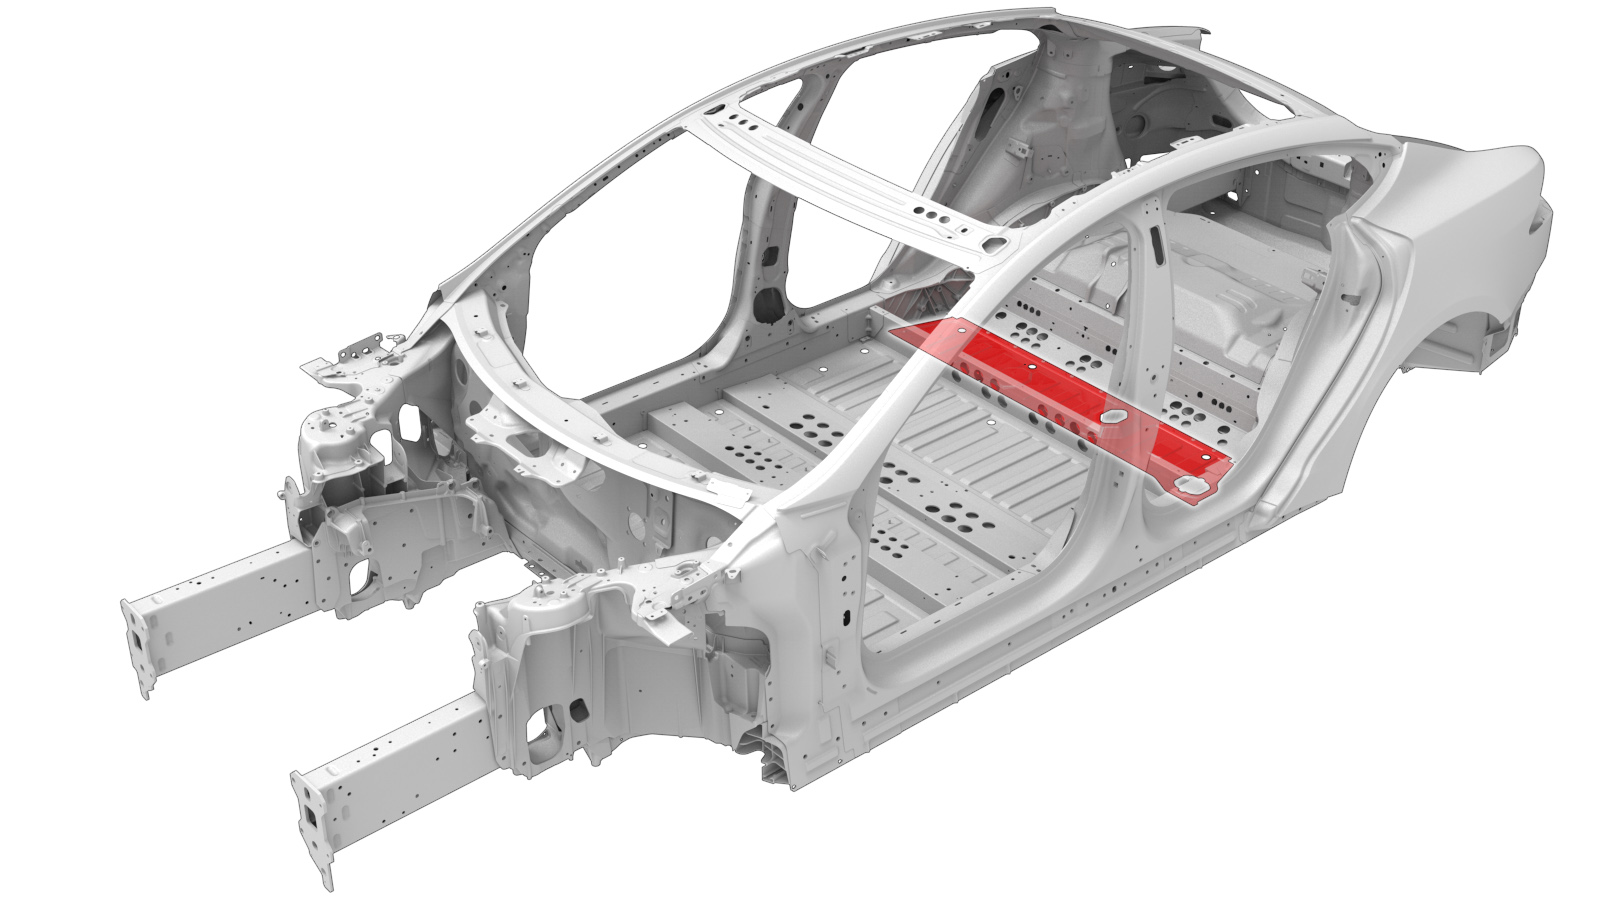 校正代码:
10100302702
注意:除非本程序中有明确规定,否则上述校正代码涵盖执行本程序(包括关联碰撞维修程序以及服务程序)所需的所有碰撞维修和服务维修工作。除非明确要求,否则请勿堆叠碰撞维修校正代码。可能需要进行额外维修,具体视车辆损坏情况确定。
维修信息
- 在开始本程序之前,请查看所有碰撞维修一般实践和安全文档并佩戴适当的 PPE(个人防护装备)。
- 不使用车架工作台也可完成此程序。
零件清单
| 数量 | 描述 | 图片/备注 |
|---|---|---|
| 1 | ASY - PNL RR SEAT FLOOR MS(第二排座椅底板) | |
| 13 | 沉头铆钉,4.8 毫米长款 | |
| 1 | 结构型沉头铆钉,6.5 mm |
如需订购零件,请参阅零件目录,输入需维修车辆 VIN,查找车辆正确零件(以及零件号)。或者,也可以在零件目录中搜索,查找车辆专用零件。
维修程序
- 拆卸 。
- 拆卸 。
- 拆卸 。
-
拆卸原装部件。
或 原厂点焊焊缝
或 原厂 SPR
-
准备安装。
或 沉头铆钉,4.8 毫米长款或 铝塞焊焊缝注在红色突出显示的区域,替换 SPR 的每个塞焊焊缝应位于最初固定 SPR 的孔左侧 10 毫米处。
- A = 10 毫米。
- B = 7 毫米。
- 在车辆接合面以及新部件上涂抹结构型粘合剂。
- 安装新部件。
-
执行 GMA 焊接。
或 铝塞焊焊缝警告未遵守包括使用个人防护装备在内的任何焊接安全注意事项,可能导致严重的人身伤害或财产损失。只有已完成 Tesla 认可的焊接培训课程的维修技师才有权在 Tesla 车辆上焊接结构组件。警告为保持车辆碰撞完整性,在采用 GMA 焊接法焊接 Tesla 车辆时,仅允许使用经批准的焊丝和 GMA 焊接器。请参阅已批准的气体保护金属极弧 (GMA) 焊接器和焊丝了解有关经批准的 GMA 焊接器和焊丝的信息。警告切勿在执行车辆电气绝缘程序前焊接 Tesla 车辆(请参阅车辆专用维修手册,了解有关车辆电气绝缘程序的更多信息)。在具有通电高压或低压系统的 Tesla 车辆上进行焊接可能会损坏车辆部件。注进行 GMA 焊接之前,使用规格和类型相同的材料执行焊接测试,以确保焊接设备的设置能保证满意的焊接效果。
-
使用接缝密封剂密封之前安装 SPR 的所有孔。
注铝塞焊现在用于安装底板而不是 SPR,因此之前用于 SPR 的孔必须进行密封。
- 执行任何必要的维修后操作。
- 安装 。
- 安装 。
- 安装 。